

184-3798-7002
189-0639-9575
公司新闻
news
工业炉耐火衬体烘炉为什么如此重要?升温控制与常见问题解析
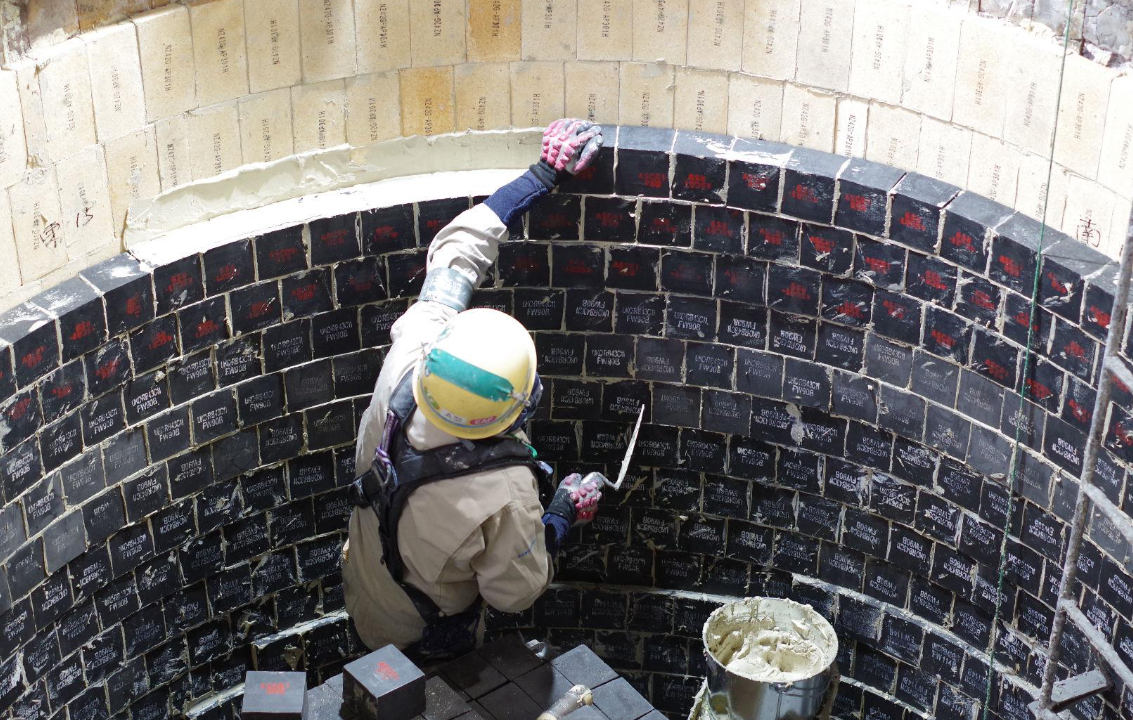
工业炉完成耐火材料施工后,并不意味着设备可以立即按照正常生产工况投入运行。对于采用耐火浇注料、部分整体式耐火衬体或其他含有施工水分的耐火系统,合理的养护与烘炉是施工流程中不可忽视的环节。
如果衬体内部的水分没有得到充分排出,或者升温速度与材料的干燥特性不匹配,就可能增加裂纹、剥落甚至局部爆裂的风险。这些问题不仅会影响炉衬的使用寿命,还可能造成返工、生产中断和额外维护成本。
那么,工业炉为什么需要烘炉?烘炉过程中又应该重点控制哪些因素?
耐火衬体的烘炉并不只是简单地将设备加热到工作温度,而是按照材料特性和施工结构,使衬体逐步完成干燥及必要的热过程。
对于需要加水施工的耐火浇注料,拌和水会参与施工过程,其中一部分水分用于材料的水化或其他结合过程,另一部分则以不同形式存在于材料孔隙中。
随着温度升高,衬体内部的水分会逐渐迁移并排出。如果加热过快,水分在内部形成蒸汽,而蒸汽排出速度跟不上生成速度,就可能产生较高的内部蒸汽压力。
当局部蒸汽压力超过材料结构能够承受的程度时,衬体可能出现裂纹、剥落或爆裂。
不同耐火材料在升温过程中会发生不同的物理或化学变化。合理的升温与保温安排,有助于材料按照其设计要求完成相应的热处理过程。
需要注意的是,耐火浇注料、耐火砖、耐火可塑料和陶瓷纤维制品的材料组成、施工方式及热响应并不相同,因此不能使用完全相同的烘炉程序。
新建炉衬和维修后的局部衬体,可能存在厚度差异、含水状态差异以及不同材料之间的界面。
如果这些区域升温不均匀,或者局部水分排出受阻,就可能产生温度梯度和热应力。因此,烘炉应结合炉衬结构、施工区域及设备运行要求进行规划。
烘炉效果不仅取决于加热温度,还与材料、结构、施工质量及现场条件密切相关。
不同材料对升温过程的要求不同。
耐火浇注料: 需要关注施工加水量、养护条件、衬体厚度和排湿条件。
耐火砖: 应根据砖材类型、砌筑结构、泥浆及其他接缝材料的要求制定升温计划。
耐火可塑料: 应根据具体产品的施工和热处理要求,确认养护、干燥及升温方式。
陶瓷纤维制品: 其含水情况、结合剂类型及安装结构可能与整体浇注衬体不同,应依据产品资料和实际工况处理。
不能仅根据材料名称或最高使用温度直接确定烘炉制度,应优先参考生产商提供的技术说明。
较厚的衬体通常需要更多时间完成内部热量传递和水分排出。对于多层衬体、复杂炉顶、封闭空间或排湿通道有限的结构,内部与表面的温度和湿度变化可能存在明显差异。
因此,烘炉计划需要考虑:
衬体厚度和几何结构;
材料层之间的组合方式;
是否具备有效的排湿条件;
局部厚大区域及结构复杂区域;
炉体内部的温度分布情况。
施工质量会直接影响后续烘炉的风险。
例如,实际加水量偏离产品要求、养护时间不足、施工厚度不均匀、局部材料密实度异常,或者衬体内部存在排湿困难的区域,都可能增加干燥过程中的不确定性。
在正式烘炉前,应确认施工记录、材料要求和养护情况,并检查是否存在明显缺陷。
燃烧器布置、热风流动、炉内温度分布及排气路径都会影响烘炉效果。
如果热量集中在局部区域,可能导致某些部位升温过快,而其他部位仍处于较低温度状态。与此同时,如果水蒸气不能顺利排出,即使炉内测得的温度已经达到目标值,衬体内部也不一定完成了相应的干燥过程。
烘炉前应根据耐火材料生产商的技术要求、炉衬厚度、结构及现场条件,制定升温和保温计划。
计划应明确升温阶段、升温速率、必要的保温阶段、温度测量位置以及异常情况的处理方式。
不建议直接套用其他项目的升温曲线。即使两台工业炉使用相同类型的浇注料,炉衬厚度、结构和排湿条件不同,也可能需要不同的烘炉方案。
升温过快可能造成表层与内部之间的温差增大,使水分排出与热膨胀过程难以协调。
在烘炉过程中,应按照已批准的程序控制加热速度,并关注容易出现温差的区域,例如厚大衬体、炉顶、拐角以及不同材料的交界处。
具体升温速率不能脱离材料技术要求和现场条件单独确定。
在某些温度阶段保持一定时间,可以为内部热量传递和水分排出提供条件。
但保温时间并非越长越好,也不能仅凭经验确定。应结合材料类型、衬体厚度、实际温度变化及制造商的烘炉建议进行判断。
仅观察燃烧器出口温度或单个测温点,可能无法反映整套炉衬的实际受热情况。
对于重要工业炉项目,可根据结构和风险布置多个测温点,重点关注厚大部位、复杂结构、温差明显区域及维修部位。
必要时还应结合排气、蒸汽释放情况和现场巡检记录,综合判断烘炉进展。
完整的烘炉记录有助于发现异常,也便于后续追溯。
建议记录:
各阶段计划温度与实际温度;
升温速率和保温时间;
关键测点的温度变化;
排湿及排气情况;
是否发生停炉、温度偏差或其他异常;
异常处理措施及最终检查结果。
对于大型工业炉或关键生产设备,烘炉应由具备相应经验的技术人员组织实施,并按照项目要求完成检查与确认。
温度梯度、热应力、材料收缩差异以及施工因素,都可能导致裂纹。裂纹并不一定完全由烘炉造成,因此发现裂纹后,应结合其位置、形态、深度和出现时间进行判断。
当内部水分难以顺利排出时,蒸汽压力可能增加,进而引起表层剥落或更严重的局部损坏。此类风险在含水较多、排湿受限或升温控制不当的衬体中尤其需要关注。
燃烧器布置不合理、热风分布不均或测温点不足,都可能导致局部升温过快。这不仅影响烘炉质量,也可能增加衬体产生热应力的风险。
如果烘炉后出现严重缺陷,可能需要停机检查、局部修补,甚至重新施工。除了材料和人工费用,还可能产生设备停机、生产延误及重新烘炉等成本。
对于新建或维修后的工业炉,建议按照以下流程开展工作。
第一步:确认材料信息。 收集耐火材料型号、技术资料、施工方式和制造商推荐的烘炉要求。
第二步:检查施工及养护情况。 核实施工时间、加水记录、衬体厚度、养护条件和现场缺陷。
第三步:评估炉体结构。 识别厚大区域、封闭区域、多层衬体和排湿条件受限的位置。
第四步:制定烘炉计划。 明确升温阶段、升温速率、保温要求、测温点及异常处理措施。
第五步:按计划实施并记录。 根据实际温度和现场情况进行监测,发现偏差时及时评估并采取措施。
第六步:完成烘炉后检查。 根据项目要求检查炉衬状态,确认是否具备进入后续调试或生产阶段的条件。
耐火材料的选择不应只关注耐火度、最高使用温度或采购价格,还应综合考虑设备运行条件、炉衬结构、施工可行性、养护条件及后续烘炉安排。
例如,采用整体浇注方案时,应提前确认材料的施工要求、养护制度和烘炉技术文件;采用砖砌或复合衬体时,则需要考虑不同材料及接缝结构之间的配合。
对于维修项目,还应关注新旧材料交界处、局部厚度变化以及维修区域的干燥条件。
新乡天意保温材料有限公司提供耐火材料与工业炉保温相关产品,可根据客户提供的设备类型、工作温度、炉衬结构及维修需求,进一步沟通适合的材料选择与技术方案。具体产品性能、施工要求和烘炉制度,应以对应产品技术资料及项目技术要求为准。
如果您正在规划工业炉新建、耐火衬体维修或保温改造,欢迎联系天意,提供设备工况和项目需求,以便进一步讨论材料选型与施工配套方案。
返回顶部

扫一扫 关注我们


